


Metalni zavrtnji
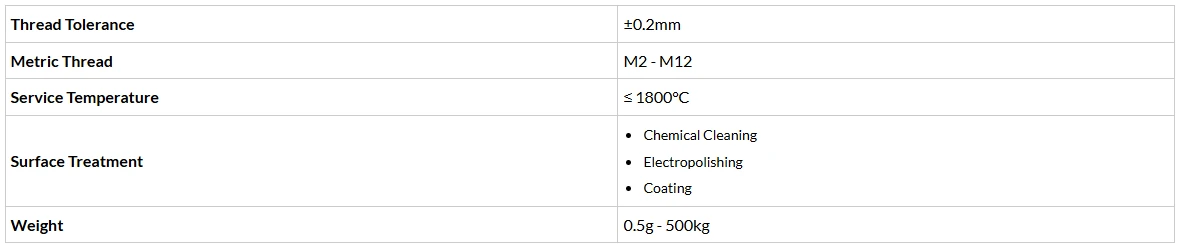
Raspon težine: 0,5 g – 500 kg
Tolerancija dimenzija : ±0,2 mm
Molimo navedite specifikacije proizvoda kako bismo mogli ponuditi specifične cijene i MOQ.
Geometrija glave metalnih vijaka ima direktan uticaj na prilagodljivost i efikasnost prenosa obrtnog momenta alata za ugradnju. Tačnost dimenzija njegovog poprečnog ili šestougaonog žljeba određuje sklonost svrdla da se odvoji tokom-zatezanja velikom brzinom. Prema ISO 7049 propisima o veličini žljebova za ukrštene-samoupuštene vijke{5}}sa upuštenom glavom, odstupanje dubine žljebova mora se kontrolisati unutar plus ili minus 0,05 mm. Kada se PH2 bit koristi za kontinuirano zatezanje pri brzini od 1500 o/min, stopa habanja kontaktne površine žlijeba značajno se ubrzava nakon što broj zatezanja premaši 5000 puta. Efikasnost prenosa obrtnog momenta postepeno opada sa početnih 95% na 87%. Ova promjena je uglavnom zbog plastične deformacije uzrokovane ponovljenim udarima između svrdla i stijenke žlijeba. Ispitivanja zamora su pokazala da kada se ivica zareza deformiše za više od 0,1 mm, vjerovatnoća klizanja skače sa 2% na 18%. Zbog toga se bitovi moraju redovno mijenjati u automatiziranoj montažnoj liniji, a ciklus održavanja zamjene nastavki svakih 6.000 zatezanja se postavlja na osnovu statističkih podataka kako bi se održala točnost kontrole zakretnog momenta.
U kombinovanom spoju koji prodire u više-slojne tanke ploče, oblik navoja metalnih stubnih vijaka i sposobnost bušenja vrha direktno utiču na nepropusnost i otpornost na ljuštenje između više-slojnih ploča. Prema propisima ISO 1478 o krajnjoj strukturi samoreznih vijaka, ugao konusa vrha vodilice je obično 20 do 30 stepeni. Uzimajući za primjer specifikaciju ST4.8, kada je potrebno probiti sloj od 0,8 mm pocinčane čelične ploče i sloj od 2,0 mm hladno -oblikovanog čeličnog stupa, vijak bi trebao imati dovoljan hod bušenja da počne urezivanje nakon prodiranja u prvi sloj ploče. U suprotnom, prethodno -izbušena rupa može biti povećana ili ploča može biti raslojena. Prema stvarnim podacima mjerenja, kada je dužina dijela vodilice vrha manja od 40% ukupne dužine navoja, razmak između dvije ploče nakon prodora doseže u prosjeku 0,2 mm, što rezultira smanjenjem krutosti spoja za oko 10%.
Optimizacijom ugla konusa na 25 stepeni i produžavanjem vođice na 50 procenata ukupne dužine navoja, razmak se može kontrolisati unutar 0,08 mm. Istovremeno, kraj vijka je opremljen malim ravnim reznim rubom. Prema DIN 7500 Dio 1 metodi ispitivanja za silu bušenja samoreznih vijaka, vršna sila bušenja je oko 280 Newtona, što je oko 18% niže od obične šiljaste strukture. Smanjuje izlazno opterećenje električnog odvijača i čini vijak prilagodljivijim u kombinovanoj ugradnji dvoslojne gipsane ploče i kobilice i operaciji pričvršćivanja sendvič metalnih panela.
Parametar
Dizajn crteža i potvrda
Nabavite crteže od kupaca ili kreirajte crteže na osnovu njihovih specifikacija ili uzoraka.
Crteži, sirovine proizvoda, površinska obrada i drugi detalji su potvrđeni od strane obe strane.

Cijena i narudžba
Navedite ponudu, potvrdite količinu narudžbe i uključite sve relevantne informacije.
Kao što su uslovi plaćanja, uslovi trgovine, vrsta pakovanja itd.

Proizvodnja i dostava
Prilikom proizvodnje robe, pridržavajte se precizno originalnih crteža i uzoraka.
Nakon završnog pregleda, pažljivo je upakovana i isporučena kupcima.


Popularni tagovi: metalni vijci, Kina proizvođači metalnih vijaka, dobavljači, tvornica
Par
neSljedeći
neMoglo bi vam se i svidjeti


Pošaljite upit